
جایگاه تبلیغات شما
جهت رزرو فوری کلیک کنید

به دنبال لیزر خمکاری سیاه سنگ هستید؟
آگهی های مرتبط را در ایرانیاز بررسی کنید و مستقیما با آگهی دهندگان تماس بگیرید
جایگاه تبلیغات شما
جهت رزرو فوری کلیک کنید

میتوانید سوالات خود را در این بخش مطرح نمایید
هنوز پرسشی ثبت نشده است
اولین نفر باشید و سؤال خود را بفرستیدپرسش شما پس از بررسی نمایش داده میشود
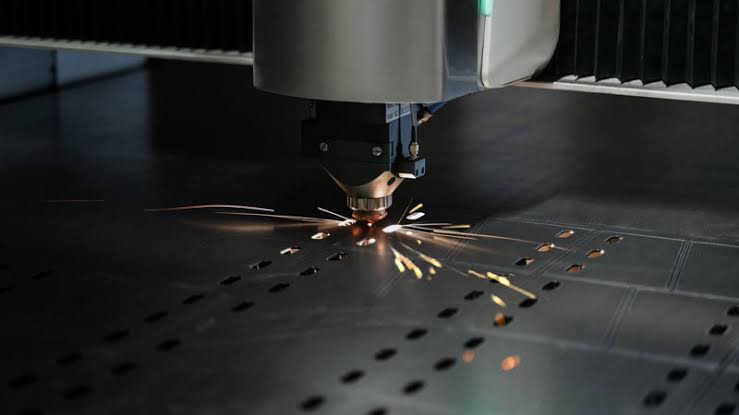
منطقه صنعتی سیاهسنگ (واقع در محور تهران - پردیس - جاده آبعلی) یکی از استراتژیکترین و مجهزترین خوشههای صنعتی استان تهران در حوزه ماشینسازی، ساخت تابلوهای برق، تجهیزات آشپزخانه صنعتی، سازههای دکوراتیو و شیتمتال (Sheet Metal Fabrication) است. اجرای همزمان خدمات لیزر خمکاری سیاه سنگ در کارگاههای مدرن این منطقه موجب شده تا زنجیره برشکاری ورق و فرمدهی هندسی، بدون نیاز به جابهجاییهای مکرر قطعات خام در نقاط پراکنده، با کمترین تلرانس ابعادی و پایینترین هزینه لجستیکی انجام شود.
در صنعت ورقکاری مدرن، بهویژه در فرآیند لیزر خمکاری ورق سیاه سنگ (انواع گریدهای ST37، ST52، ورقهای نورد گرم و آلیاژی)، رعایت نسبت K-Factor، محاسبه دقیق بازشو (Flat Pattern)، شعاع خم و استفاده از پرسبرکهای CNC مولتیآکسیس تعیینکننده کیفیت مونتاژ نهایی و حذف کامل عملیات جوشکاری اصلاحی است. در پلتفرم نیازمندیهای ایرانیاز، کارفرمایان و مهندسان پروژهها میتوانند مستقیماً به معتبرترین کارگاههای برش لیزر فایبر، کارگاههای تخصصی خمکاری سیاه سنگ و ارائهدهندگان خدمات کامل ورقکاری دسترسی پیدا کرده و استعلام نقشه دریافت نمایند.
هماهنگی نرمافزاری میان فایل برش لیزری (DXF / DWG) و کنترلرهای دستگاه پرس برک (Delem یا Cybelec) مانع از خطای دهممیلیمتری در زوایای خم قطعه کار میشود:
دستگاههای لیزر فایبر مستقر در کارگاههای سیاهسنگ با بهرهگیری از سورسهای معتبر (Raycus، Max و IPG) قادر به برش انواع ورق آهن سیاه تا ضخامتهای ۲۵ میلیمتر، استنلس استیل تا ۲۰ میلیمتر و آلومینیوم با کیفیت برشی عاری از پلیسه (Slag-Free) هستند. استفاده از گاز کمکی اکسیژن برای ورق سیاه و نیتروژن پرفشار برای استیل، لبههایی کاملاً گونیا و بدون کربنسوختگی به ارمغان میآورد.
دستگاههای خم برک CNC مجهز به سیستم جبرانکننده انحراف شفت (Crown Table یا بمبینگ اتوماتیک) زاویه خم را در تمام طول ورق (تا ۴ و ۶ متر) کاملاً یکنواخت نگاه میدارند. کنترل دقیق محورهای عقببند (Backgauge) امکان اجرای خمهای پلکانی، جعبهای، فلنجدار و خمهای شعاعی (R) پیچیده را بدون دخالت دستی اپراتور فراهم میسازد.
ورق سیاه به دلیل وجود لایه اکسید سطحی (Mill Scale) و تنشهای پسماند ناشی از نورد، رفتار الاستیک خاصی دارد. تکنسینهای کارگاههای سیاهسنگ با تنظیم صحیح دهانه ماتریس (V-Die) و محاسبه بازگشت فنری (Springback)، قطعات ورق سیاه سنگین را بدون ایجاد ترک در خط خم و با گونیایی دقیق ۹۰ درجه تحویل میدهند.
مزیت حضور کارگاههای تکمیلکننده در سیاهسنگ، ارائه خدمات زنجیرهای شامل رزوهکاری، پرچ مهره، جوش CO2 و آرگون، سنبادهزنی و پوشش رنگ پودری الکترواستاتیک کوره در جوار خطوط برش و خمکاری است که خط تولید برونسپاریشده را کاملاً چابک میکند.
برای استعلام و طراحی فایل نقشههای مهندسی، آگاهی از محدوده ضخامت و ظرفیت ماشینآلات مستقر در سیاه سنگ در جدول زیر مشخص شده است:
| نوع متریال و ورق | دامنه ضخامت استاندارد برش و خم | گاز کمکی و الزامات فنی فرآیند |
|---|---|---|
| ورق سیاه آهنی (ST37 / ST52) | ضخامت ۰٫۸ تا ۲۰ میلیمتر (خمکاری تا ضخامتهای بالای ۱۰ میلیمتر با تناژ ۲۰۰ تا ۳۲۰ تن) | برش با گاز اکسیژن خالص؛ انتخاب دهانه ماتریس ۸ تا ۱۰ برابر ضخامت ورق در خمکاری جهت مهار ترکهای سطحی |
| ورق روغنی و گالوانیزه (Cold Rolled) | ضخامت ۰٫۵ تا ۳ میلیمتر با تلرانس ابعادی بسیار دقیق (زیر ۰٫۱ میلیمتر) | برش با اکسیژن یا نیتروژن؛ استفاده از پانچ و سنبههای ضدخش یا روکش فیلم محافظ جهت حفظ لایه فلز روی (Zinc) |
| ورق استنلس استیل (۳۰۴ و ۳۱۶) | ضخامت ۰٫۵ تا ۱۲ میلیمتر با لبه براق و بدون پلیسه | برش اجباری با نیتروژن خلوص ۹۹٫۹۹٪ (فشار بالا تا ۲۴ بار) جهت جلوگیری از اکسیداسیون؛ سنبههای خم سختکاریشده |
| ورق آلومینیوم و آلیاژهای سبک | ضخامت ۱ تا ۸ میلیمتر (آلیاژهای ۱۰۵۰، ۵۰۸۳، ۶۰۶۱) | برش با نیتروژن پرفشار با لنز ضدبازتاب سورس لیزر؛ خمکاری با شعاع متناسب (حداقل R مساوی با ضخامت) برای جلوگیری از شکستگی |
کیفیت خروجی در پروژههای صنعتی حاصل تلفیق دستگاه بهروز، تجربه اپراتور و نرمافزارهای مهندسی شبیهساز خم است:
| پارامتر کنترلی | استاندارد عملیاتی کارگاههای مجهز | اثر در مونتاژ و سازه نهایی |
|---|---|---|
| سیستم بمبینگ هیدرولیک/مکانیکی (Crowning) | جبران خمش طبیعی تیرکهای پرس برک در طولهای بالای ۲ متر به صورت اتوماتیک | عدم اختلاف زاویه بین دو سر ورق و مرکز قطعه؛ رفع مشکل بازماندن زاویه در وسط قطعات بلند |
| طراحی نقشه بر پایه K-Factor دقیق | محاسبه کشش تار خنثای فلز در نرمافزارهای سالیدورکس (SolidWorks) و اتوکد متناسب با سنبه/ماتریس | انطباق کامل سوراخکاریهای برش لیزر بعد از خمکاری و حذف کامل سوهانکاری یا پانچ مجدد |
| تجهیز به قرار عقب چند محوره (X1, X2, R, Z1, Z2) | حرکت مستقل فکهای قرار عقب برای نگهداشتن قطعات دارای پخ، زوایای شیبدار و لبههای نامتقارن | امکان اجرای قطعات پیچیده صنعتی که در دستگاههای برک سنتی دستی غیرقابلتولید هستند |
| کیفیت سنبه و ماتریسهای بخشبندیشده (Segmented Tooling) | استفاده از تیغههای سختکاریشده لیزری با روکش ضدسایش و امکان چیدمان برای قطعات لبهبرگشته | امکان ساخت جعبههای چهارطرفبسته و رکهای فلزی با ارتفاع بالا بدون برخورد لبه با فک دستگاه |
| حذف پلیسههای برش لیزر (Deburring) | کنترل دقیق فوکوس هد لیزر و تمیزکاری گوشههای تیز پیش از ورود به فک خمکاری | ایستادن دقیق لبه کار در نقطه تماس ماتریس و ارتقای ایمنی کاربری در خط مونتاژ نهایی |
نرخگذاری ارائهدهندگان خدمات در پلتفرم ایرانیاز متکی بر سنجش دقیق زمان ماشینکاری و ویژگیهای قطعه است:
| عامل قیمتگذاری | فرمول یا علت فنی محاسبه هزینه | راهکار کارفرما برای کاهش هزینه نهایی |
|---|---|---|
| طول خطوط برش و متراژ (متر طول) | محاسبه بر حسب ضخامت ورق و نوع گاز مصرفی (نرخ برش با نیتروژن بالاتر از اکسیژن است) | چیدمان بهینه قطعات (Nesting) در نرمافزار جهت کاهش پرتی و به اشتراکگذاری خطوط برش مشترک |
| تعداد شات نفوذ اولیه (Piercing Count) | هر سوراخکاری نیازمند توقف هد، پیرسینگ و استهلاک نازل و لنز است | کاهش سوراخهای زائد و ادغام خطوط سوراخکاری در طراحی نقشه |
| تعداد و پیچیدگی ضرب خم | محاسبه بر پایه تعداد ضرب پرس برک، تناژ لازم و تعویض قالبهای سنبه/ماتریس | یکسانسازی شعاع خمها در تمام زوایای قطعه تا نیازی به تعویض مکرر قالب نباشد |
| تیراژ قطعات سفارش | در تیراژ بالا، زمان تنظیم اولیه (Setup Time) دستگاه میان تعداد زیادی قطعه سرشکن میشود | سفارش تجمیعی سریهای تولیدی بهجای خریدهای خرد و مکرر چند قطعهای |
| تأمین ورق توسط کارگاه یا کارفرما | برخی کارگاهها ورق خام را با قیمت دستاول بازار آهن تهیه میکنند و ارزش افزوده پرت را کسر مینمایند | استعلام از سازندگان ایرانیاز که انبار ورق خام در محل سیاه سنگ دارند جهت حذف کرایه حمل مجدد |
برای دریافت پیشفاکتور سریع و جلوگیری از دوبارهکاری در خروجی کار، هنگام تماس با آگهیهای ایرانیاز موارد زیر را آماده داشته باشید:
منطقه صنعتی سیاهسنگ دارای دهها کارگاه پیشرفته برش لیزر فایبر و پرسبرک CNC در مجاورت یکدیگر است. تجمیع این دو فرآیند در یک مجموعه، هزینه گزاف حملونقل قطعات سنگین میان کارگاههای مجزا را حذف کرده و از همه مهمتر، در صورت وجود کوچکترین خطای ابعادی در برش یا خم، اصلاح در همان خط بدون اتلاف وقت انجام میشود.
اکثر میزهای لیزر فایبر کارگاهی دارای ابعاد استاندارد ۱٫۵ در ۳ متر و ۲ در ۶ متر هستند. در زمینه ضخامت، برش ورق سیاه تا ۲۰ الی ۲۵ میلیمتر و استیل تا ۲۰ میلیمتر میسر است. در بخش خمکاری نیز دستگاههای پرسبرک تا طول خم ۴ متر و تناژ تا ۳۲۰ تن آماده فرمدهی قطعات ضخیم فلزی هستند.
بهترین حالت این است که فایل سهبعدی (STEP / STP) یا نقشه PDF با اندازه نهایی لبهها را ارسال کنید. اپراتورهای حرفهای سیاه سنگ با توجه به ضخامت دقیق ورق موجود و ابعاد قالب سنبه و ماتریس کارگاه خود، ضریب K و الگوی بازشو (Blank Size) را بهصورت اختصاصی محاسبه میکنند تا اندازه قطعه خمشده میلیمتری دقیق باشد.
برش با گاز اکسیژن به دلیل واکنش گرمازا سرعت و توان نفوذ بالاتری در ورقهای ضخیم سیاه دارد و هزینه گاز آن پایینتر است، اما یک لایه نازک اکسیدی روی لبه برش ایجاد میکند. برش با نیتروژن لبهای کاملاً براق، تمیز و آماده رنگ یا جوشکاری بدون نیاز به سنگزنی تحویل میدهد، گرچه هزینه آن بالاتر است.
کافی است عبارت «لیزر خمکاری سیاه سنگ» یا «خمکاری ورق سیاه سنگ» را در بخش خدمات صنعتی سایت ایرانیاز سرچ کنید تا آگهیهای کارگاههای فعال منطقه را مشاهده، نمونه کارهای اجرایی و توان دستگاههای آنها را بررسی کرده و مستقیماً با مدیریت کارگاه تماس بگیرید.
برای ثبت آگهی در این جایگاه، ابتدا به صفحه ثبت آگهی بروید و یکی از پلنهای ویژه یا VIP را انتخاب کنید. تنها آگهیهای غیررایگان امکان ثبت کلمه کلیدی را دارند (پس از اتمام مهلت آگهیهای ویژه و VIP، آگهی به رایگان تبدیل شده و برای همیشه در سایت باقی میماند.).